热处理工装:工业炉内的“隐形骨架”,如何撑起千亿级耐热钢市场
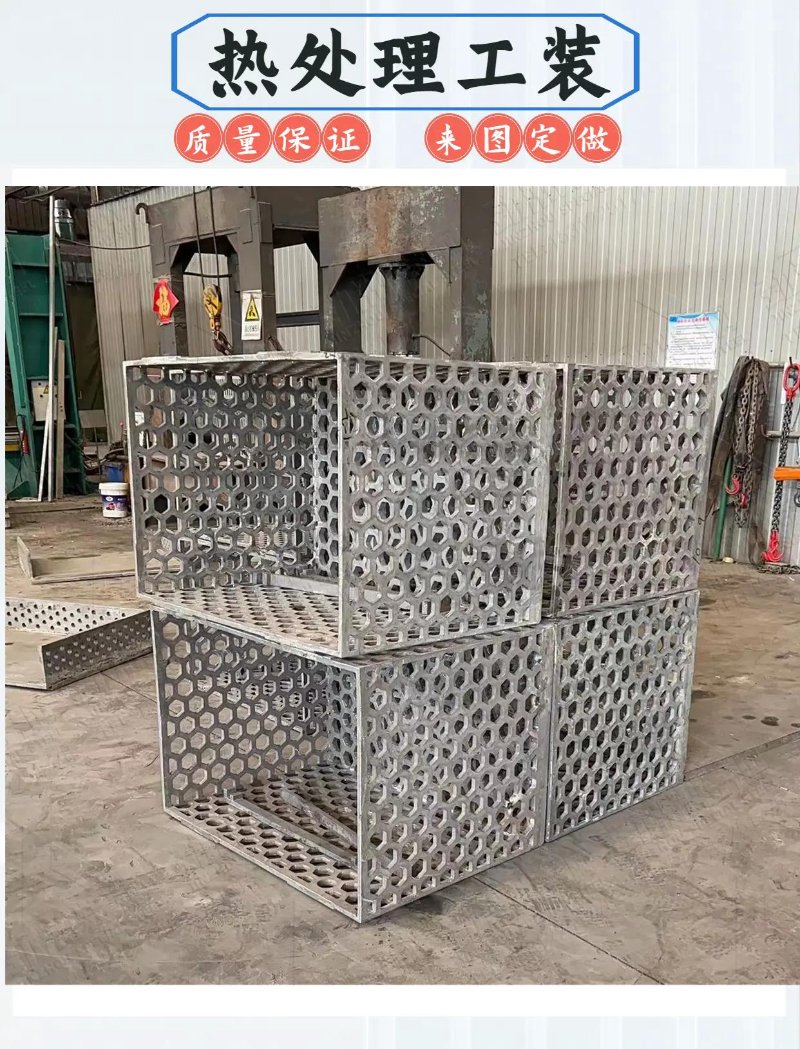
在钢铁、汽车零部件、航空航天等制造领域的热处理车间里,真正决定炉内作业效率与成本结构的,往往不是炉体本身,而是那些被反复进出高温区的工装夹具。它们不直接构成最终产品,却承载着工件在900℃至1200℃环境下的全部重量与形变应力。业内常把热处理工装称为工业炉的“隐形骨架”——一旦失效,轻则工件变形报废,重则整炉停产。本文结合行业数据与工程实践,梳理热处理工装的材料选择、失效机理与选型逻辑。
一、被低估的耗材:热处理工装的市场体量与消耗特征
据中国热处理行业协会近年统计,我国热处理行业年产值已超过千亿元规模,其中工艺装备与辅助材料占比约15%—20%。热处理工装作为辅助材料中的主要品类,涵盖料盘、料筐、夹具、炉底板、炉罐、导轨、炉排、炉条等十余类产品。以一条典型连续渗碳淬火生产线为例,工装年消耗量约占该线热处理总成本的8%—12%,在高温真空炉和气氛炉中这一比例可上升至15%以上。
从消耗特征看,热处理工装属于典型的“高频更换、低单价、高停机代价”品类。一套耐热钢料盘在连续炉中的服役周期通常为6—12个月,在急冷急热工况下可能缩短至3—5个月。更换工装带来的停炉时间,往往比工装本身的采购成本更值得关注。这也是越来越多制造企业开始将工装纳入设备管理体系、而非简单按耗材采购的原因。
二、材料决定寿命:耐热钢铸件与高温合金的适用边界
热处理工装的核心性能指标是高温强度、抗蠕变能力、抗氧化性和抗热疲劳性。目前主流材料体系大致分为三类:
- 耐热钢铸件:如ZG40Cr25Ni20(HK40)、ZG45Ni35Cr25Nb(HP-Nb)等,适用于900—1100℃的氧化性气氛,性价比高,是料盘、料筐、炉底板的主力材料;
- 高镍合金:如Inconel 600、601、RA330等,在1100℃以上或含硫、含碳气氛中表现更稳定,多用于炉罐、辐射管、悬臂辊等关键部位;
- 离心铸管:耐高温离心铸管因组织致密、壁厚均匀,广泛用于炉管、辊套、炉排等承受热冲击与机械载荷的部件。
需要指出的是,材料牌号并非越高越好。某汽车齿轮企业曾将渗碳炉料盘由HK40升级为高镍合金,工装寿命延长约40%,但单件采购成本上升近2倍,综合核算后单位工件工装成本反而增加。选型的正确逻辑是匹配炉型、气氛、温度曲线与装卸频次,而非单纯追求材料等级。
三、失效机理与结构设计:工装寿命的另一半答案
工程实践中,热处理工装的早期失效很少单纯源于材料本身,更多与结构设计和热应力分布有关。常见失效形式包括:
- 热疲劳裂纹:反复加热冷却导致约束部位应力集中,多见于料筐焊接接头与炉底板加强筋处;
- 高温蠕变变形:长期承载下料盘中心下垂,影响工件摆放精度与炉内气流组织;
- 氧化剥落:表面氧化皮脱落污染炉膛与工件,在真空炉中尤为敏感。
针对上述问题,行业内成熟的改进方向包括:采用整体离心铸造替代焊接结构以减少薄弱环节;优化截面厚度梯度,降低热应力集中;在料盘底部设置合理支撑跨距,控制蠕变挠度。泰州等地的耐热钢铸造企业在这一领域积累了较丰富的工艺数据,能够根据客户炉型和工件载荷进行工装结构的定制化设计,这也是“铸造+结构设计”一体化供应模式逐渐替代单纯来图加工的原因。
四、选型与管理的实用建议
对于热处理车间的设备与工艺管理人员,建议从三个维度建立工装管理机制:一是建立工装服役台账,记录材料牌号、投用时间、累计炉次与失效形式,为寿命预测提供数据基础;二是将工装检查纳入定期点检,重点关注裂纹萌生与变形量;三是与供应商建立材料与结构协同优化机制,而非仅按图纸比价采购。热处理工装虽小,却是连接炉体性能与产品质量的关键环节,其管理水平直接影响热处理工序的综合成本与稳定性。